Automated Dispensing Robot Videos

A World of Robotic Dispensing and Assembly Solutions

¿Top ventajas del moldeo por soplado y estiramiento?

El Moldeo Por Soplado Y Estiramiento transforma una preforma en envases ligeros, resistentes y visualmente uniformes. Una botella PET nace entre aire presurizado, calor controlado y moldes refrigerados. El resultado puede reducir el material sin perder rigidez.

Los datos explican su relevancia industrial. PlasticsEurope registró 400,3 millones de toneladas de plástico producidas mundialmente en 2022. El informe The Future of PET Packaging to 2028, de Smithers, señala que el PET mantiene una posición sólida en bebidas y alimentos. Su transparencia, estabilidad y reciclabilidad favorecen esa demanda. Sin embargo, no todo son ventajas. La calidad depende de la temperatura, la presión, la orientación molecular y el diseño de la preforma.

El especialista James L. Throne, reconocido por sus trabajos sobre procesamiento de polímeros, resume una exigencia esencial: «el proceso debe ajustarse al material ya la pieza». Esa idea orienta cualquier evaluación seria. Menos peso no siempre significa mejor envase. Una pared demasiado fina puede deformarse, perder resistencia o fallar durante el transporte. También influyen en el consumo energético, el mantenimiento del molde y la disponibilidad de PET reciclado. Este análisis revisará las principales ventajas del Moldeo Por Soplado Y Estiramiento, pero también sus límites reales. La eficiencia no aparece sola. Requiere control, experiencia y mediciones verificables.

¿Top ventajas del moldeo por soplado y estiramiento?

Definición y funcionamiento del moldeo por soplado y estiramiento

El moldeo por soplado y estiramiento fabrica envases huecos, ligeros y resistentes. Su funcionamiento combina calor, estiramiento mecánico y presión de aire. El proceso comienza con una preforma termoplástica calentada cuidadosamente. Una varilla la alarga en dirección vertical. Después, el aire comprimido expande sus paredes contra el molde.

Así se orientan las moléculas del material en dos direcciones. Esta orientación mejora la resistencia y reduce el espesor necesario. El enfriamiento dentro del molde fija rápidamente la geometría. Un envase puede salir en pocos segundos. Parece sencillo, pero la temperatura exige un control muy preciso. Una zona demasiado fría produce marcas o paredes irregulares.

El informe Plastics, the Fast Facts 2023 , de PlasticsEurope, registra 400,3 millones de toneladas de producción mundial de plásticos en 2022. Esta escalada explica la importancia de reducir material sin comprometer el desempeño. Además, el informe Global Plastics Outlook de la OCDE señala que los residuos plásticos mundiales podrían casi triplicarse para 2060 sin cambios estructurales. El diseño mediante estiramiento ayuda, aunque no se resuelve por sí solo la gestión del residuo.

En plantas reales, la presión de soplado, la velocidad de la varilla y el tiempo de enfriamiento deben ajustarse conjuntamente. También influyen la humedad del polímero y la precisión del molde. Un pequeño error altera el peso, la transparencia o la estabilidad del envase. Conviene validar cada formato con pruebas de caída, presión interna y variación térmica. No todos los materiales responden iguales.

Etapa principales del proceso de fabricación.

¿Top ventajas del moldeo por soplado y estiramiento?

Etapa principales del proceso de fabricación.

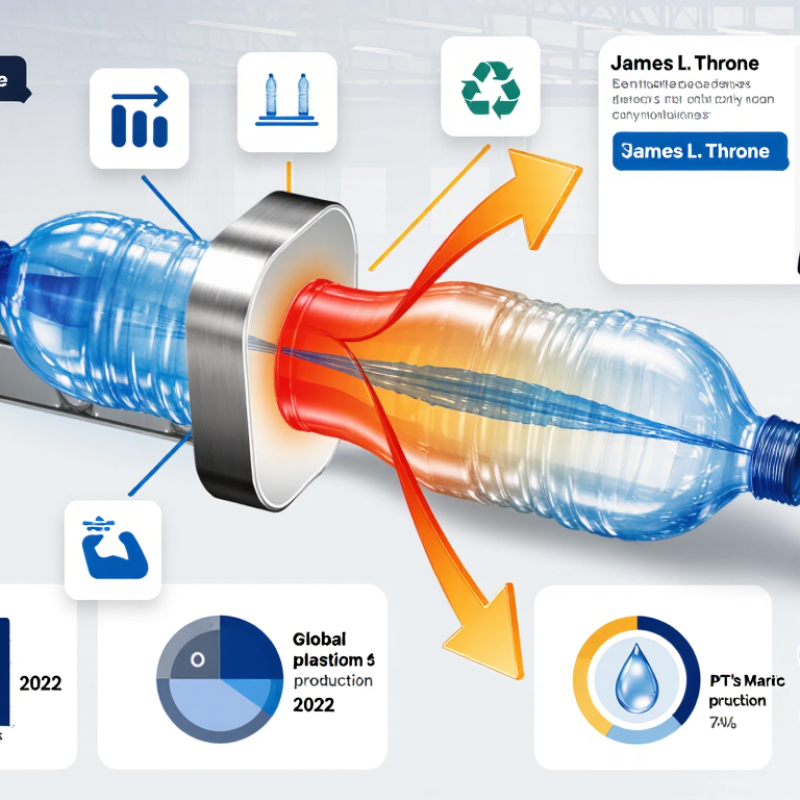
El proceso comienza con la preparación de preformas de PET. Estas piezas se calientan hasta alcanzar una temperatura uniforme, sin llegar a fundirse. Después, una varilla las estira longitudinalmente. El aire comprimido completa la expansión contra el molde, formando paredes delgadas y resistentes. Este control exige revisar la temperatura, presión y tiempo de soplado en cada ciclo.

La geometría del molde determina el resultado. Una distribución irregular puede crear zonas débiles, especialmente en la base y el cuello. En planta, conviene medir el espesor con equipos calibrados y conservar muestras de cada lote. Un detalle pequeño importa. La Asociación Europea de Productores de Plásticos indicó en su informe de 2024 que los envases representan cerca del 40% de la demanda europea de plásticos. Por eso, reducir material sin comprometer resistencia sigue siendo una prioridad industrial.

El enfriamiento estabiliza la botella antes de expulsarla. Luego se inspeccionan peso, volumen, transparencia, rosca y resistencia a la presión. Los informes técnicos de la Asociación de Recicladores de Plástico destacan que el diseño y la clasificación influyen directamente en la reciclabilidad de los envases de PET. Aun así, no todo se resuelve con una máquina moderna. La humedad de la resina, una boquilla desajustada o un molde mal ventilado pueden arruinar cientos de piezas. En la práctica, el proceso todavía requiere ajustes y criterios técnicos.

Ahorro de materiales y eficiencia en la producción.

El moldeo por soplado y estiramiento destaca por reducir el consumo de material sin debilitar necesariamente el envase. La preforma se calienta, se estira axialmente y se expande contra el molde. Este proceso distribuye mejor el polímero, especialmente en zonas curvas y esquinas. Con un diseño adecuado, pueden fabricarse recipientes más ligeros, resistentes y uniformes. Cada gramo cuenta en producciones de gran volumen.

La eficiencia también mejora porque el ciclo puede integrar calentamiento, estiramiento y soplado. Esto reduce manipulaciones, tiempos muertos y desperdicios durante la fabricación. Además, el control de presión y temperatura ayuda a mantener dimensiones constantes. Sin embargo, ahorrar material no significa adelgazar sin límite. Una pared demasiado fina puede deformarse, perder estabilidad o generar más piezas rechazadas. En la práctica, el ajuste requiere pruebas, mediciones y cierta paciencia.

Consejos: Verifica el peso de cada preforma y compara el porcentaje de rechazo. Revise la distribución de espesores en cuello, base y paneles. Ajusta gradualmente la temperatura, porque un cambio pequeño altera el estiramiento. También conviene registrar el consumo energético por lote. Los resultados iniciales pueden parecer buenos, pero una inspección incompleta suele ocultar errores.

Calidad, resistencia y precisión de los envases.

¿Top ventajas del moldeo por soplado y estiramiento?

El moldeo por soplado y estiramiento mejora la calidad de los envases mediante una orientación controlada del material. La preforma se calienta con precisión antes de recibir el estiramiento longitudinal y la presión de aire. Este proceso distribuye mejor las paredes y reduce las variaciones visibles en botellas transparentes. El resultado se nota.

La precisión depende de la temperatura, la velocidad de estiramiento y la presión aplicada. Un ajuste mínimo puede cambiar el grosor del cuello o la estabilidad de la base. En planta, los controles suelen revisar peso, dimensiones, cierre y resistencia a la caída. También conviene observar pequeñas deformaciones después del llenado.

◆ La resistencia aumenta porque las cadenas del material se orientan en dos direcciones. Así, el envase soporta mejores golpes, presión interna y manipulación diaria. Sin embargo, no es una solución mágica. Una pared demasiado delgada puede ahorrar material, pero comprometer la seguridad durante el transporte. A veces, buscar el peso menor genera defectos difíciles de detectar. La experiencia técnica exige comparar muestras, registrar resultados y corregir parámetros con prudencia. Cada formato responde de manera distinta, incluso usando el mismo material.

Aplicaciones industriales y criterios para elegir esta técnica.

El moldeo por soplado y estiramiento destaca en envases ligeros, resistentes y fabricados a gran velocidad. La preforma se calienta, se estira axialmente y recibe aire a presión dentro del molde. Así se orienta el material y mejora su resistencia mecánica. Es útil especialmente para botellas de bebidas, productos de limpieza, aceites, cosméticos y algunos recipientes médicos.

Según PlasticsEurope, la producción mundial de plásticos alcanzó los 400,3 millones de toneladas en 2022. Este volumen refuerza la necesidad de reducir material y controlar residuos. Un informe de Smithers sobre envases de PET también señala la expansión de soluciones ligeras y reciclables en aplicaciones de consumo. Sin embargo, el ahorro no depende solo del peso. Importan la barrera al oxígeno, la compatibilidad química, el cierre y la estabilidad durante el transporte. En planta, conviene revisar el calentamiento de la preforma, la presión de soplado y el espesor en hombros y base. Allí aparecen muchas fallas. Una pared demasiado fina puede deformarse; una demasiado gruesa eleva los costes y el consumo energético.

La elección exige comparar volumen anual, geometría, tipo de resina, acabado del cuello y tolerancias. Para series grandes, los moldes multicavidad suelen mejorar la productividad. En piezas técnicas, quizás convenga priorizar la rigidez y la precisión sobre la velocidad. También deben medirse fugas, peso, transparencia y resistencia a la caída. Un cálculo inicial puede fallar. Las pruebas con el envase real siguen siendo indispensables.

Principales ventajas del moldeo por soplado y estirado: aplicaciones industriales y criterios de selección.
Dimensión Datos o rango típicos Beneficio industrial Aplicaciones relevantes Consideraciones para la selección
Principio del proceso Las preformas se calientan, se estiran en dirección axial y se expanden radialmente dentro de un molde mediante aire comprimido. Combina la orientación molecular con una replicación precisa del molde, lo que permite producir envases ligeros con un buen rendimiento mecánico. Botellas Paso Contenedores especiales Elija este proceso cuando la orientación y la reducción del peso del contenedor sean más importantes que la geometría tridimensional extremadamente compleja.
Material común El tereftalato de polietileno (PET) es el material más utilizado; el polipropileno y otros termoplásticos pueden utilizarse para requisitos específicos. La selección de materiales puede proporcionar un equilibrio entre transparencia, rigidez, resistencia al impacto, compatibilidad química y reciclabilidad. Envases de agua y bebidas Envases de alimentos Productos domésticos Verifique los requisitos de secado de la resina, la resistencia a la fusión, las necesidades de barrera, el cumplimiento normativo y la compatibilidad con el producto de relleno.
relación de estiramiento Las relaciones de estiramiento biaxial típicas son aproximadamente de 2 a 4 veces en sentido axial y de 2 a 3 veces en sentido radial, dependiendo del material, la preforma y el diseño del contenedor. La orientación controlada mejora la relación resistencia-peso y puede ayudar a reducir el consumo de material. Botellas ligeras Contenedores resistentes a la presión Utilice un estiramiento equilibrado para evitar zonas débiles, cristalización excesiva, grosor desigual de la pared o decoloración.
Volumen del contenedor Los formatos comerciales habituales varían desde menos de 100 ml hasta varios litros; el límite práctico depende del equipo, el acabado del cuello, la geometría y el material. Permite una amplia gama de productos sin modificar la tecnología de proceso fundamental. Paquetes individuales Contenedores de gran formato Embalaje industrial Confirme la fuerza de cierre de la máquina, las dimensiones del molde, el peso de la preforma, el tiempo de ciclo y los requisitos de manipulación posterior.
Control del espesor de la pared El espesor se ve influenciado por el diseño de la preforma, el perfil de calentamiento, la sincronización de la varilla de estiramiento, la presión del aire, la temperatura del molde y la geometría del contenedor. Mejora la consistencia, reduce el uso innecesario de resina y ayuda a mantener el rendimiento en caso de caída, carga superior y presión. Embalaje de paredes delgadas Contenedores ligeros Priorice la simulación de procesos, la optimización de preformas y la inspección en línea cuando se requieran tolerancias de espesor estrictas.
Productividad Los sistemas multicavidad pueden producir varios contenedores por ciclo; el tiempo de ciclo se suele medir en segundos y varía según el tamaño del contenedor y la demanda de refrigeración. La alta repetibilidad y la automatización permiten una producción a gran escala con requisitos de mano de obra directa relativamente bajos. Embalaje de gran volumen Producción continua Evaluar la producción anual requerida, el número de cavidades, el tiempo de cambio, el suministro de preformas, la capacidad de aire comprimido y la capacidad de mantenimiento.
Demanda de aire comprimido Para el conformado final se requiere aire a alta presión; los sistemas industriales suelen utilizar presiones en el rango aproximado de 20 a 40 bares, dependiendo del proceso y del recipiente. La rápida expansión permite tiempos de conformado cortos y una reproducción precisa de la superficie del molde. Botellas de PET Embalaje rígido y ligero Evaluar la capacidad del compresor, la calidad del aire, la estabilidad de la presión, el consumo de energía y las oportunidades de recuperación de calor.
Apariencia y precisión dimensional Adecuado para envases transparentes o translúcidos con dimensiones de cuello repetibles, detalles de superficie definidos y geometría controlada. Garantiza una excelente presentación en el lineal, un ajuste preciso del cierre, una uniformidad en el etiquetado y un rendimiento fiable en la línea de envasado. Envase transparente Diseños en relieve Formas personalizadas Revisar el pulido del molde, los ángulos de desmoldeo, el diseño de la compuerta, la disposición del sistema de refrigeración y los defectos visuales admisibles.
Rendimiento de la barrera El PET estándar ofrece una resistencia útil a la humedad y a muchos productos químicos, pero su eficacia como barrera contra el oxígeno y el dióxido de carbono puede requerir la modificación del material o una construcción multicapa. Puede prolongar la vida útil del producto cuando la estructura del material se ajusta al contenido y a las condiciones de almacenamiento. Productos carbonatados Productos sensibles al oxígeno Envases para productos de cuidado personal Defina la vida útil prevista, los límites de transmisión de gases, la exposición a la temperatura, los requisitos de reciclaje y los aditivos o recubrimientos permitidos.
Eficiencia energética y de materiales La reducción de peso puede disminuir el consumo de resina por envase; el rendimiento energético total depende de la producción de preformas, el recalentamiento, el aire comprimido, la refrigeración y el reciclaje. Permite reducir potencialmente el coste de los materiales, el peso del transporte y los residuos de embalaje, manteniendo al mismo tiempo el rendimiento requerido. Envases para el consumidor de gran volumen Productos sensibles a la logística Comparar el impacto total del ciclo de vida en lugar de evaluar únicamente la etapa de moldeo; incluir objetivos de contenido reciclado y recuperación de desechos.
Limitaciones de diseño Más adecuado para contenedores huecos, generalmente axisimétricos o de complejidad moderada, con acceso al cuello adecuado y distribución controlada de la pared. Proporciona una producción eficiente para botellas y productos huecos similares, pero es menos flexible para socavados profundos o formas muy irregulares. Botellas matraces Piezas técnicas huecas Considere las alternativas de moldeo por inyección, moldeo por extrusión-soplado o moldeo por inyección-estirado-soplado cuando el diseño presente predominantemente asas, socavados, secciones gruesas o formas irregulares.
Perfil de decisión más adecuado Recomendado cuando el producto requiere un embalaje rígido y ligero, dimensiones repetibles, alta producción y mayor resistencia gracias a la orientación biaxial. Ofrece un excelente equilibrio entre rendimiento, apariencia, automatización y escalabilidad de la producción. Envases de bebidas envases de alimentos Cuidado del hogar y personal Antes de la selección final, confirme la compatibilidad del producto, el nivel de barrera requerido, el volumen anual, la geometría del contenedor, los objetivos de sostenibilidad y los servicios públicos disponibles.
Las cifras son rangos de referencia para ingeniería. Los resultados reales dependen del tipo de resina, el diseño de la preforma, la geometría del envase, la configuración del molde, el perfil de calentamiento, el sistema de aire y los requisitos de calidad.